医用织物洗涤消毒的水温、时长、余氯这三条限值,在 WS/T 508—2025 里不是三个独立数字,而是可以互相换算的一组条件。只看其中一条定工艺,多半会在另一条上返工。

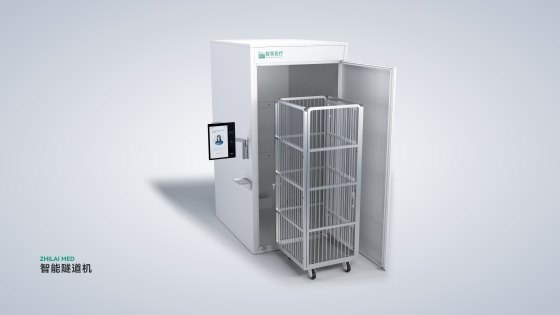
图注:医院织物智能隧道机,主洗、漂洗、中和分仓连续作业,各仓温度独立设定。
水温这条:75℃与80℃不是二选一
医用织物洗涤消毒的三种等效条件:消毒温度 75℃、时间不少于 30 分钟,或 80℃、不少于 10 分钟,或 A0 值不低于 600。前两种是同一个 A0 值的两个取值点,不是两个档次。
A0 值把温度和时间折成一个数,温度高一档,时间可以成倍缩短。现场常问升到 80℃ 能不能省二十分钟,能,但要确认设备在 80℃ 真维持满 10 分钟。
热洗涤区间 70℃ 至 90℃、低水位;化纤羊毛类走冷洗涤,中温 40℃ 至 60℃,水温不超过 60℃,超过这一档纤维收缩率会明显上升。
时长这条:真正吃时间的是漂洗
医用织物洗涤消毒的实际耗时,大头在漂洗不在主洗。标准对漂洗的要求是温度 65℃ 至 70℃、每次不少于 3 分钟、漂洗不少于 3 次,且每次之间要脱水。
三遍下来就是 9 分钟以上,还要算上中间的脱水。漂洗完还有中和:45℃ 至 55℃、维持 3 至 5 分钟,投中和剂,出机后测水中 pH,中和后应落在 5.8 至 6.5。
这一步被省掉的现场很多,后果是清洁织物表面 pH 偏高。烘干温度不低于 60℃,前段省下的时间往往在烘干段还回去。温度要看回风口,不看设定面板。
余氯这条:投加浓度和残留是两件事
含氯消毒剂最容易混。标准写的是投加浓度:感染性织物用有效氯 500mg/L 作用 30 分钟;设备舱门及附近区域每次投放后用不低于 2000mg/L 擦拭。
消毒后必须把余氯漂洗干净,残留的氯会在高温环节加速纤维损伤,也会把 pH 拉低。标准没给织物余氯的单独限值,核查点是漂洗次数与中和后的 pH。
出机后的清洁织物按三条判:
· pH:表面 6.5 至 7.5
· 微生物:细菌菌落总数不超过 200 CFU/100cm²,真菌不超过 100 CFU/100cm²
· 大肠菌群、金葡:不得检出
三条限值落到设备上,看四个仓
三条在隧道机上是分仓实现的:主洗仓控温与消毒时间,漂洗仓控水温与次数,中和仓控 pH,烘干段控温度。仓段越多,前一条出问题时越不容易波及后一条。
设备能力按公斤算。一家 800 张床位的医院,日均织物量通常在 3 至 4 吨,按每天 8 小时有效作业折算,需要每小时 400 公斤以上处理能力,仓段数按这个选,不按床位直接换算。
洗涤次数靠芯片记。织物缝 RFID 标签,每次经过隧道机自动记一次,累计到设定次数就提示报损,这是判断还能不能用最直接的依据。
验收就测三个数,别只看报告
工艺之外,交接环节也常出问题,织物管理中存在的问题那篇有拆解。验收当天能测的只有三个:水温用设备记录或点温枪对,漂洗水 pH 用精密试纸,清洁织物抽样送检菌落总数。三项都对得上,工艺才算稳。
一条边界要说清:RFID 能统计洗涤次数,前提是芯片没被高温或化学处理损坏。标签封装耐温不够,洗几十次就失联,统计断在这里。选标签要问清耐温上限与耐化学等级,这项比价格重要。
医用织物洗涤消毒做得好不好,不看设备清单多长,看三条限值有没有同时守住。水温够了时间不够、时间够了余氯没漂净,都算没过。智莱医疗在医用织物管理解决方案里给了全流程配置方式。